021 6766 0051
氧气介质压力变送器的禁油脱脂管控是高压氧工况下不可忽视的安全底线,油脂、有机污染物在富氧环境下极易发生剧烈氧化甚至自燃,变送器本体、引压管路以及配套附件都需要执行统一的清洗与脱脂规范,不能只简单擦拭表面,任何残留的微量油污、润滑脂都可能在压力波动、流速冲击时触发安全风险,整套流程要覆盖到货验收、脱脂处理、封装转运、现场安装以及后续复检全流程。
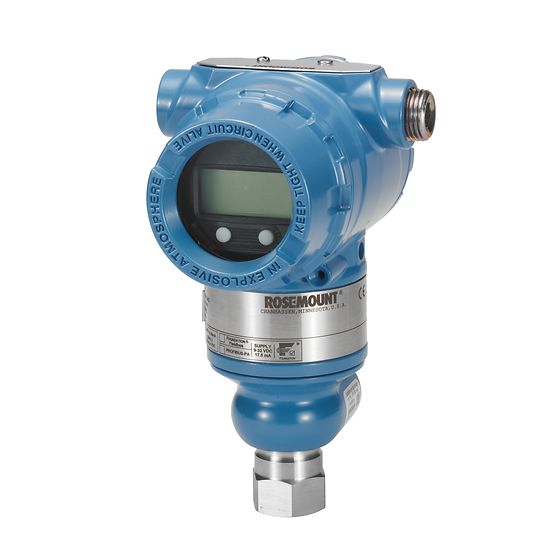
用于氧气工况的压力变送器,出厂阶段就要按照氧气专用脱脂工艺完成处理,供货资料内附带对应的脱脂检测记录,区分普通工业版本和氧气专用版本,普通变送器内部电路板、膜片填充液、螺纹部位往往带有润滑油脂,严禁直接投入氧气管线使用。选型阶段还要同步确认膜片材质、隔离填充液适配富氧环境,氧气工况大多选用无油填充或者适配氧气的惰性介质,禁止选用含有机油类的填充液,变送器的密封件、垫片也需要为氧气专用材质,橡胶类材料要经过相容性和脱脂验证,避免材料本身析出有机物质。到货验收时首先核对产品标识和脱脂证书,检查包装是否为密封防尘包装,一旦包装破损、外壳沾染油污,无论外观是否干净,都需要重新脱脂,验收环节不能省略目视检查和后续的抽检验证。
脱脂清洗的介质与操作方式有着明确的约束,常用的脱脂溶剂需要具备良好的溶油能力,挥发后无残留,同时兼顾操作安全,清洗过程要在独立洁净区域开展,远离油污作业面,操作人员穿戴无油防护手套和洁净工作服,不能使用普通橡胶手套,避免手套上的油脂转移到工件表面。变送器的膜片、隔离膜片、螺纹接口、接线腔以外的承压流道是脱脂重点位置,拆装清洗时注意保护敏感的膜片元件,禁止硬物刮擦膜面,超声清洗、浸泡冲洗、高压洁净溶剂吹扫可以组合使用,螺纹缝隙、狭小流道这类容易藏污的位置需要重点处理,清洗之后使用洁净干燥的无油空气或者氮气吹扫,带走残留溶剂,再放置在洁净环境自然晾干,晾干过程做好防尘遮盖,防止空气中的粉尘、油污二次附着。
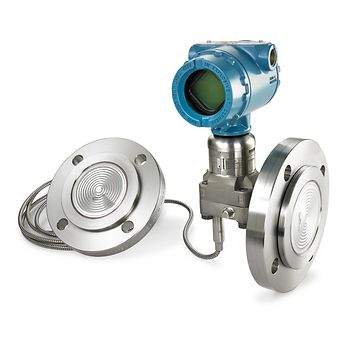
脱脂效果的判定是管控核心,不能仅凭肉眼观察判断合格,目视检查只能发现明显油污,微量油脂依靠肉眼无法识别,现场常用的验证方式包含紫外荧光检测、水膜试验以及溶剂取样化验,水膜试验是比较便捷的现场手段,将洁净水均匀淋在脱脂后的承压接触面,若水膜连续均匀不出现断膜、缩聚成水珠的现象,代表脱脂效果初步达标,荧光检测则可以检出极薄的油膜,适合高压氧气工况的复检。检测不合格的工件需要重新走完整套脱脂流程,重复清洗之后再次检测,直到满足指标要求,检测完成并且确认合格之后,立刻使用配套的无油堵头封堵所有工艺接口,做好密封封装,接口封堵不允许使用普通胶带,防止胶层析出污染已经脱脂合格的接触面。
转运和安装环节同样是污染高发环节,脱脂完成后的变送器全程保持密封封堵状态,转运容器内部洁净无油,和带油阀门、普通管件分开存放,现场安装之前不要提前拆除堵头,安装工具也要提前脱脂,螺纹连接位置不允许涂抹普通螺纹脂,氧气工况如需密封辅助,只能选用氧气专用无油密封材料或者适配的密封垫片,严禁添加黄油、螺纹油等润滑介质。引压管、阀组、接头要和变送器同步脱脂,整套引压组件统一验收,避免仪表脱脂合格而附件带入油污,形成安全隐患。安装完成之后,在通入氧气之前,还要使用无油干燥氮气对整条引压回路进行吹扫,把安装过程带入的粉尘、微量杂质吹扫排出,吹扫合格之后再逐步投用介质。
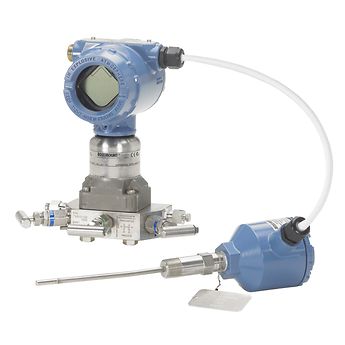
长期运行后的维护复检规则也需要明确,氧气介质变送器不可以随意开盖拆解,一旦承压部分拆开,原有脱脂状态就被破坏,检修拆装之后必须重新脱脂检测,合格后方可回装。日常巡检重点关注接口密封状态,防止外部润滑油、油污渗漏到连接位置,定期结合停机检修周期安排脱脂状态抽检,高压氧气工况的抽检频次相比低压工况适当提高。很多现场事故根源都来自对脱脂的轻视,认为少量油脂不会造成影响,而富氧高压环境下,哪怕微量油污,在摩擦、冲击、绝热压缩的作用下都能够快速升温引燃,严格执行脱脂清洗、检测、封装、安装的整套管控流程,从变送器本体到配套附件形成闭环管理,才能消除氧气工况下的自燃隐患,保障压力监测回路稳定安全运行。
 2026-10-26 2026-10-21
 2026-10-16
 2026-10-13
Copyright © 2018-2025 压力变送器 领理自动化 All Rights Reserved. 沪ICP备2020031345号